


آلة اللحام بالليزرمرنة في التشغيل ومستخدمة على نطاق واسع ، وهي أداة معالجة صناعية مطلوبة بشدة. يستخدم اللحام بالليزر في الغالب في لحام المواد المعدنية. آلة اللحام بالليزر تشع أشعة ليزر عالية الكثافة على السطح المعدني لتعزيز ذوبان المعدن ثم التبريد والتصلب.مقارنة بآلات اللحام التقليديةتتميز آلات اللحام بالليزر بجودة المعالجة العالية والتشوه الصغير والكفاءة المضاعفة. لتحقيق نتائج لحام أفضل ، تقليل التأثير الحراري ، ضمان القوة والصلابة. لنأخذ آلة اللحام بالليزر الكهروميكانيكية maichuang كمثال لتقديم العوامل التي تؤثر على تأثير معالجة اللحام بالليزر.
تحدد سماكة المادة مقدار الطاقة التي تحتاجها آلة اللحام بالليزر. في عملية اللحام بالليزر ، إذا كانت طاقة الخرج كبيرة جدًا أو صغيرة جدًا ، فسيكون لها تأثير معين على تأثير الاختراق.
من قوة الضوء على سماكة اللوحة لها تأثير كبير جدًا ، لا يؤثر فقط على مظهر الجودة ، بل يؤثر أيضًا على الخصائص الميكانيكية لعملية اللحام لدينا ، لذلك ، في عملية التشغيل ، يوصى بإعطاء الأولوية تأكيد نطاق الطاقة الفعال ، من أجل ضبط المعلمة بشكل أفضل.
يشير البعد البؤري إلى المسافة من سطح المادة إلى أصغر بقعة لشعاع الليزر المركّز أثناء اللحام ، لأن تركيز الليزر هو مركز البقعة ، وكثافة الطاقة عالية جدًا ، ومن السهل التبخر إلى ثقوبًا ، تاركًا تركيز الليزر ، يكون توزيع كثافة الطاقة منتظمًا نسبيًا. لذلك ، في عملية اللحام ، نحتاج إلى تغيير المسافة من النقطة المحورية إلى سطح المادة (تسمى هذه المسافة أيضًا مقدار إلغاء التركيز) للحصول على تأثير لحام أفضل. كمية إلغاء الضبط البؤري يمكن أن تغير كثافة الطاقة ونقطة الضوء ، والتي لها تأثير كبير على جودة اللحام. لها تأثير معين.
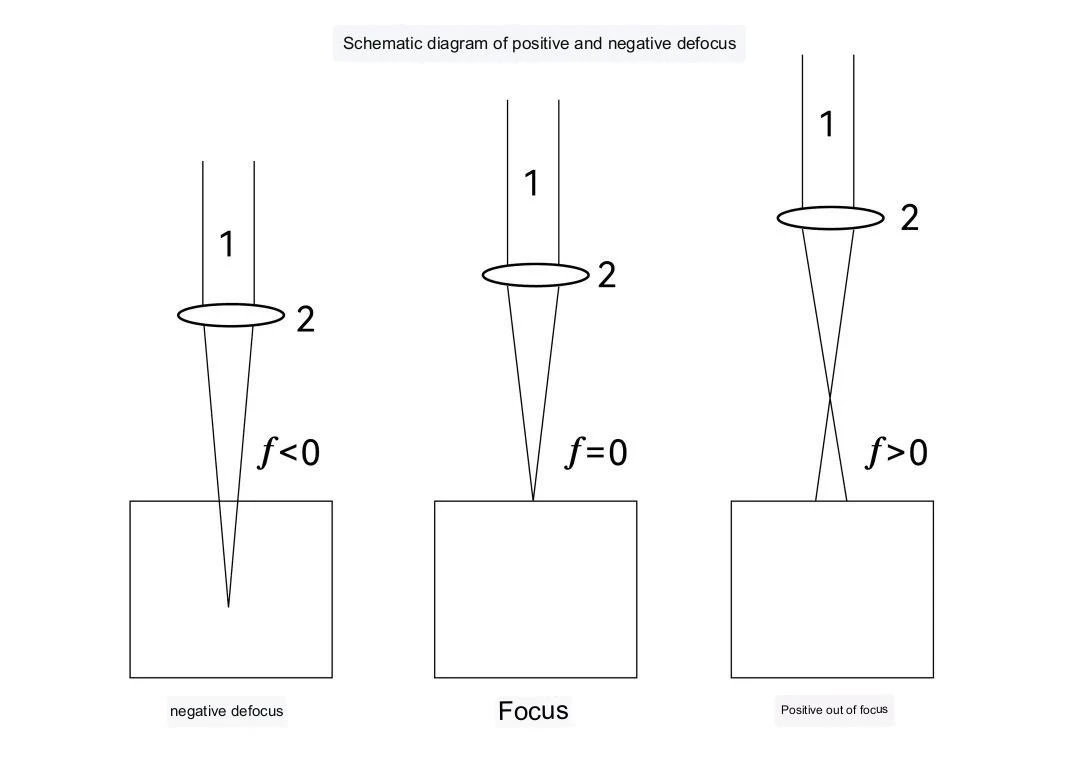
يتم تقسيم مقدار إلغاء التركيز إلى إلغاء التركيز الإيجابي والسلبي. عند استخدام إلغاء الضبط البؤري الإيجابي ، ينخفض عمق الانصهار ، ويزيد عرض الذوبان بشكل طفيف ، ويقل تناثر اللحام ؛ عند استخدام إلغاء الضبط البؤري السلبي ، يزداد عمق الانصهار ، ويزداد عرض الذوبان بشكل طفيف ، ويقل تناثر اللحام ؛ وعند مقدار إلغاء الضبط البؤري F =0 (تركيز إيجابي) ، تزداد كثافة طاقة الليزر ويحدث تناثر اللحام. في الممارسة العملية ، لحام اللوح الرقيق ، عمق الصهر صغير ، مناسب لإزالة الضبط البؤري الإيجابي ؛ عمق الانصهار أكبر ، واستخدام إلغاء الضبط البؤري السلبي (إذا كان التركيز بعيدًا جدًا ، فلن يكون التأثير واضحًا ، وستكون الطاقة أكثر سهولة في التشتت)
العرض هو العرض المحدد لشعاع الليزر المتكون من الانعكاس للخلف وللأمام بسرعة معينة على لوح عاكس بزاوية دوران محددة. عندما يكون العرض صغيرًا ، يتم الحصول على طاقة ليزر عالية الكثافة ؛ عندما يكون العرض كبيرًا ، يتم الحصول على طاقة الليزر على مساحة كبيرة.
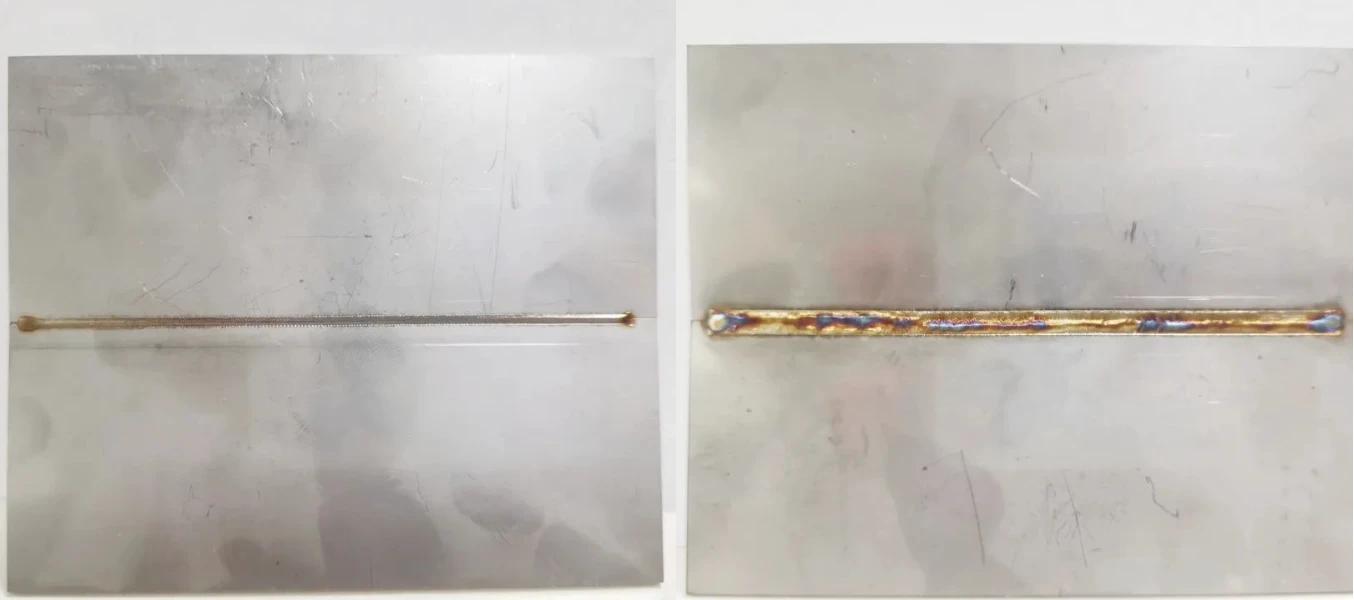
2 مم الفولاذ المقاوم للصدأ تأثيرات عرض مختلفة
يؤثر عرض اللحام بشكل مباشر على خصائص اللحام وينتج بعض التغييرات في نسبة العمق إلى العرض. عند سرعة ثابتة وتردد تأرجح ، عندما يتم تقليل العرض ، ينخفض عرض اللحام ومنطقة تسخين سطح المادة ، ويزداد عمق الانصهار ، ويكون أداء اللحام مستقرًا. عندما يزداد العرض ، يزداد عرض اللحام ومساحة حرارة سطح المادة ، ولا يتركز توزيع الطاقة ، ويقل عمق الانصهار. بالنسبة للمواد السميكة ، كلما كانت نسبة العمق إلى العرض أفضل ، كان أداء اللحام أفضل.
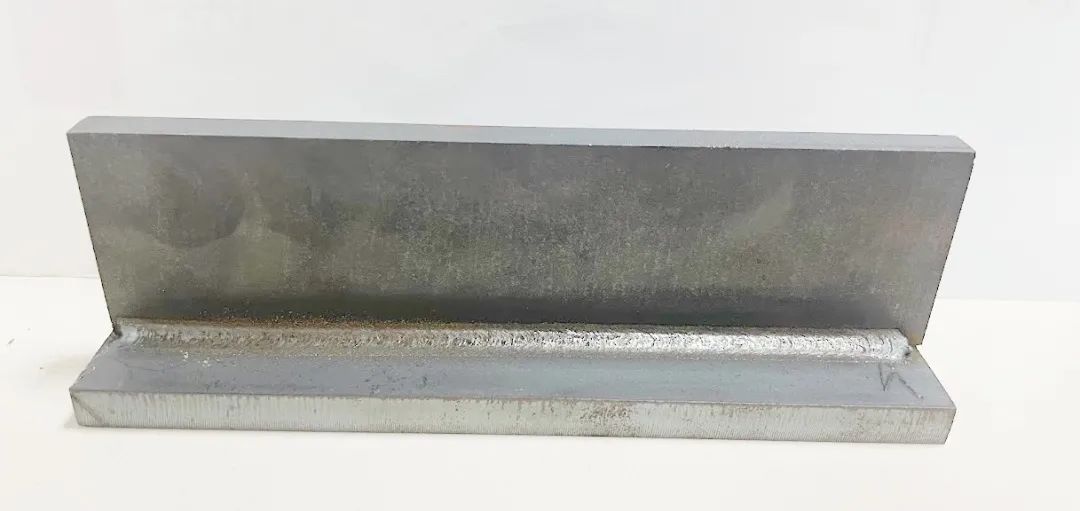
5mm الكربون الصلب
يؤثر التردد بشكل أساسي على مظهر وشكل اللحام وجودة اللحام. في حالة السرعة الثابتة ، ينخفض تردد الليزر ، ويقل معدل التداخل في نقطة اللحام ، ويكون سطح خط اللحام خشنًا نسبيًا ؛ إذا كان تردد الليزر كبيرًا جدًا ، فمن السهل أيضًا مواجهة مشكلة خبث اللحام أو الاختراق. في عملية اللحام ، يمكنك اختيار تردد اللحام المناسب وفقًا لمتطلبات المواد المعالجة واللحام ، لضمان معدل تداخل معين ، وسوف يكون خط اللحام أكثر سلاسة ونظافة.
بأخذ آلة اللحام بالليزر المحمولة باليد من Maicron كمثال ، عندما يكون تردد التذبذب 20Hz ، يكون شكل خط اللحام أنيقًا ، ويكون تأثير اختراق خط اللحام ضحلًا. يمكن أن يحقق تردد التذبذب المناسب نتائج لحام جيدة. في عملية اللحام ، إذا لم يكن هناك متطلبات محددة للمظهر والأداء ، باستخدام آلة اللحام بالليزر الخاصة بنا ، فإننا نقترح تعديل نطاق التردد إلى 14 هرتز -20 هرتز.
من حيث السرعة ، فإن اللحام عالي السرعة سيجعل عمق الانصهار ضحلًا ، بشكل عام في اللحام اللوح الرقيق أو أداء أفضل للمادة ، يوصى باستخدام اللحام عالي السرعة ، والعكس صحيح. عملية اللحام ، ستؤثر السرعة أيضًا على جماليات اللحام ، واللحام منخفض السرعة عرضة للانهيار ، واللحام عالي السرعة سيتسبب في أن خط اللحام ليس مسطحًا.
بالإضافة إلى ذلك ، يتأثر تأثير اللحام بالليزر أيضًا بمجموعة متنوعة من العوامل مثل الغاز وامتصاص المواد والشكل الموجي. في حالات اللحام الفعلية ، يمكننا تعديل المعلمات الرئيسية للحام بالليزر بمرونة وفقًا لاحتياجات المعالجة ، واختبارها عدة مرات لتحقيق نتائج لحام أفضل.
لا يمكن للأجزاء والمكونات المصنوعة بواسطة تقنية اللحام بالليزر أن تلبي الأداء الممتاز لمجال التطبيق فحسب ، بل يمكنها أيضًا تحسين كفاءة الإنتاج بشكل كبير. بالمقارنة مع تقنية اللحام التقليدية ، فإن تكلفة الاستثمار الأولي في اللحام بالليزر أكبر ، ولكن لا يمكن تجاهل تأثير اللحام. النضج التدريجيتكنولوجيا اللحام بالليزرسيوفر المزيد من الفرص للابتكار والارتقاء في المجال الصناعي.


